

Pilih keluli kosong yang baru dicukur dari timbunan dan masalahnya muncul dalam masa dua saat. Burr di tepi bawah menangkap sarung tangan, tapak tangan meluncur pada lapisan minyak, dan tangan berpusing. Gabungan tepi tajam, cengkaman yang lemah dan kesesuaian yang longgar itulah yang menghantar fabrikasi ke bilik pertolongan cemas, bukan tepi tajam itu sendiri.
Jawapan ringkas dahulu: untuk kebanyakan kerja fabrikasi logam, standardkan pada perlindungan potongan ANSI A4 hingga A6 dengan salutan nitril atau sawit PU, muat rapat dan manset yang menutupi pergelangan tangan. A2 dan A3 cukup untuk bangku pemeriksaan dan pemasangan ringan. A7 dan A8 tergolong dalam pengendalian sekerap dan kerja ricih berat, di mana tangan bertemu dengan tepi mentah semua beralih panjang. Membeli satu tahap untuk keseluruhan tumbuhan adalah kesilapan yang paling biasa dan paling mahal dalam perlindungan tangan.
Di mana Pemotongan Sebenarnya Berlaku dalam Fabrikasi Logam
Spesifikasi sarung tangan biasanya ditulis dari katalog. Mereka tahan lebih baik apabila mereka ditulis dari lantai. Dalam kerja kepingan logam, kecederaan berkumpul sekitar tiga saat: menarik kosong dari timbunan, menangkap bahagian yang tergelincir dan mencapai tong sampah. Setiap satu memerlukan keseimbangan tahap pemotongan, cengkaman dan liputan yang berbeza.
| Tugasan | Bahaya utama | Tahap pemotongan bermula | Biasa terlepas pandang |
|---|---|---|---|
| Helaian dan pengendalian kosong | Tepi melecur, hujung gegelung tajam | A4 hingga A5 | Pegang pada helaian berminyak, penutup pergelangan tangan |
| Deburring dan mengisar | Sentuhan kasar, denda panas | A3 hingga A5 | Kedudukan lelasan, rintangan haba |
| Tekan brek dan kerja ricih | Sentuhan tepi secara tiba-tiba, mencubit | A5 hingga A6 | Perlindungan hentaman belakang tangan |
| Potongan dan tong sampah | Tepi bergerigi, tidak dapat diramalkan | A6 hingga A8 | Rintangan tusukan, perlindungan lengan bawah |
| Pemeriksaan dan pemasangan ringan | Sentuhan tepi kecil | A2 hingga A3 | Ketangkasan, cergas, kepekaan sentuhan |
Dua daripada baris tersebut memacu sebahagian besar kos. Naik satu tahap di bangku pemeriksaan tidak membeli apa-apa dan memerlukan ketangkasan. Mengekalkan satu tahap terlalu rendah dalam pengendalian sekerap adalah tempat asal tuntutan pampasan.
Membaca Tahap Potongan ANSI Tanpa Terlebih Beli
Kadar ANSI/ISEA 105 memotong rintangan daripada A1 ke A9 menggunakan ujian ISO 13997, di mana bilah bulat bergerak merentasi sampel di bawah beban yang semakin meningkat sehingga ia memotong. Hasilnya direkodkan dalam daya gram: A4 kira-kira 1,500 g, A5 kira-kira 2,200 g, A6 kira-kira 3,000 g, A7 kira-kira 4,000 g dan A8 hampir 5,000 g. EN 388:2016 menyatakan hasil ISO 13997 yang sama secara berbeza, menggunakan huruf A hingga F, jadi tahap EN 388 D terletak berdekatan dengan ANSI A5.
Apa yang penting di lantai fabrikasi ialah kaedah ujian, bukan hanya nombor. Penarafan yang dibina pada ujian coupe yang lebih lama boleh kelihatan mengagumkan pada keluli keras, burred dan kemudian gagal dalam perkhidmatan, kerana bilah coupe tumpul semasa ia bergerak. Bilah yang membosankan memberi ganjaran kepada pelapik yang lebih lembut. Kaedah TDM mengekalkan kelebihan canggih yang konsisten, itulah sebabnya pengurus keselamatan dalam kerja logam harus meminta angka ISO 13997 pada helaian spesifikasi dan bukannya menerima tahap tajuk.
- A2 hingga A3: pemeriksaan, pembungkusan (25%)
- A4: pengendalian helaian am (30%)
- A5 hingga A6: menggunting, kerja tekan (30%)
- A7 dan ke atas: pengendalian sekerap (15%)
Pemisahan ilustrasi tahap potongan merentas kedai fabrikasi campuran, berdasarkan kumpulan tugas biasa.
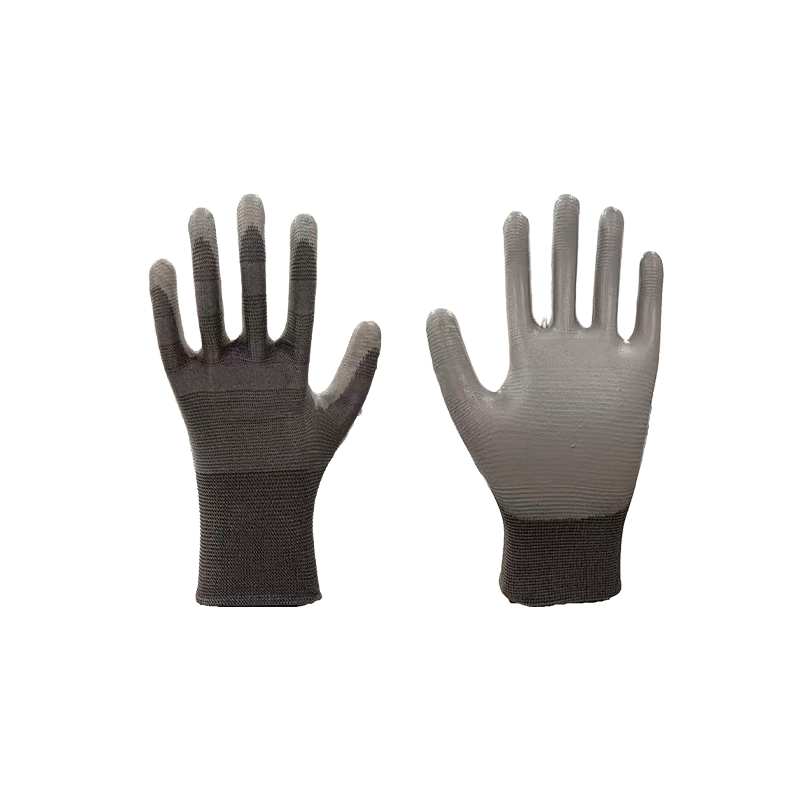
Pelapik HPPE 13-tolok yang dinilai pada ANSI A5 ialah tenaga kerja untuk kebanyakan lantai fabrikasi: rintangan potongan yang cukup untuk tepi yang digunting dan deburring, cukup nipis sehingga operator membiarkannya menyala dan bukannya menariknya di antara kerja.
 Sarung Tangan Keselamatan Tahan Potongan Kelabu ANSI A5 13-Tolok Pelapik HPPE 13-tolok dinilai ANSI A5 untuk tugas fabrikasi; binaannya yang nipis mungkin sesuai dengan tepi yang dicukur dan deburring tempat pekerja memakai sarung tangan. Lihat Produk →
Serabut Di Sebalik Penilaian Potongan
Nombor pada kotak berasal dari benang pelapik dan cara ia dikait. Empat pembinaan merangkumi hampir semua yang digunakan dalam kerja logam, dan setiap satu mempunyai pertukaran yang muncul di atas lantai dan bukannya pada helaian spesifikasi.
Julat potongan ANSI biasa dicapai oleh pembinaan pelapik biasa; prestasi sebenar bergantung pada tolok, nisbah campuran dan ketumpatan mengait.
Polietilena berprestasi tinggi yang diadun dengan gentian kaca adalah laluan paling biasa ke A4 hingga A6. Ia ringan, fleksibel dan mengekalkan penarafannya apabila kering. Para-aramid membawa rintangan haba dan nyalaan, yang sesuai dengan sokongan kimpalan dan pengendalian bahagian panas, tetapi ia memberikan rintangan potong yang kurang bagi setiap unit berat, jadi ia biasanya dicampur dan bukannya digunakan bersendirian. Teras wayar keluli menolak penarafan ke A7 dan A8 dan terus berfungsi apabila pelapik basah atau berminyak, pada kos berat, kekakuan dan rutin pemakaian yang lebih perlahan.
Tolok mengubah hasilnya juga. Pelapik 18-tolok adalah lebih nipis, lebih sejuk dan lebih cekap daripada pelapik 13-tolok, tetapi benang yang lebih halus meletakkan gentian kalis potong yang kurang ke dalam setiap sentimeter persegi, jadi adunan yang sama selalunya menilai satu tahap lebih rendah pada 18 tolok. Jika spesifikasi bergerak dari 13 hingga 18 tolok untuk keselesaan, tahap potongan harus diperiksa semula dan bukannya diandaikan.
Salutan, Cengkaman dan Lelasan
Rintangan potong menghalang tepi daripada kulit. Grip memutuskan sama ada sarung tangan memegang bahagian atau berputar di atasnya. Salutan sawit melakukan kerja itu, dan ia juga membawa kebanyakan lelasan.
| Salutan | Pegang pada bahagian yang berminyak | Rintangan lelasan | Fleksibiliti | Di mana ia sesuai |
|---|---|---|---|---|
| PU | Adil kepada baik | bagus | Cemerlang | Bahagian kering hingga sedikit berminyak, pengendalian halus |
| Nitril | sangat bagus | sangat bagus | bagus | Lembaran berminyak, fabrikasi umum |
| lateks | Cukup pada minyak, baik apabila basah | bagus | sangat bagus | Bahagian kering dan tugas basah bercampur |
| Rajut tidak bersalut | miskin | rendah | Terbaik | Bangku pemeriksaan, kerja rendah minyak |
Lelasan digredkan secara berasingan daripada rintangan potong, pada skala dari 1 hingga 6, jadi sarung tangan boleh membawa tahap potongan yang kuat dan masih haus melalui tapak tangan dalam seminggu deburring. Apabila mengisar, menyahburkan atau mengendalikan tuangan kasar adalah sebahagian daripada tugas, periksa penilaian lelasan di sebelah rating potong dan bukannya menganggap kedua-duanya bergerak bersama.
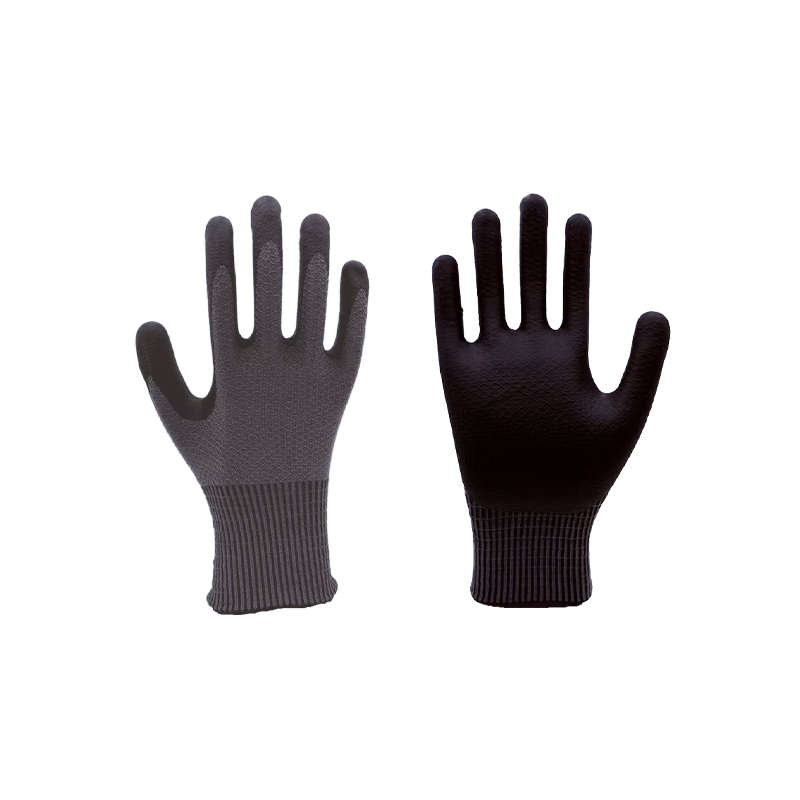
Apabila sentuhan kasar dan tepi tajam tiba bersama, tapak tangan yang direndam sepenuhnya dan tapak bertetulang menambah hayat sarung tangan tanpa menukar pelapik.
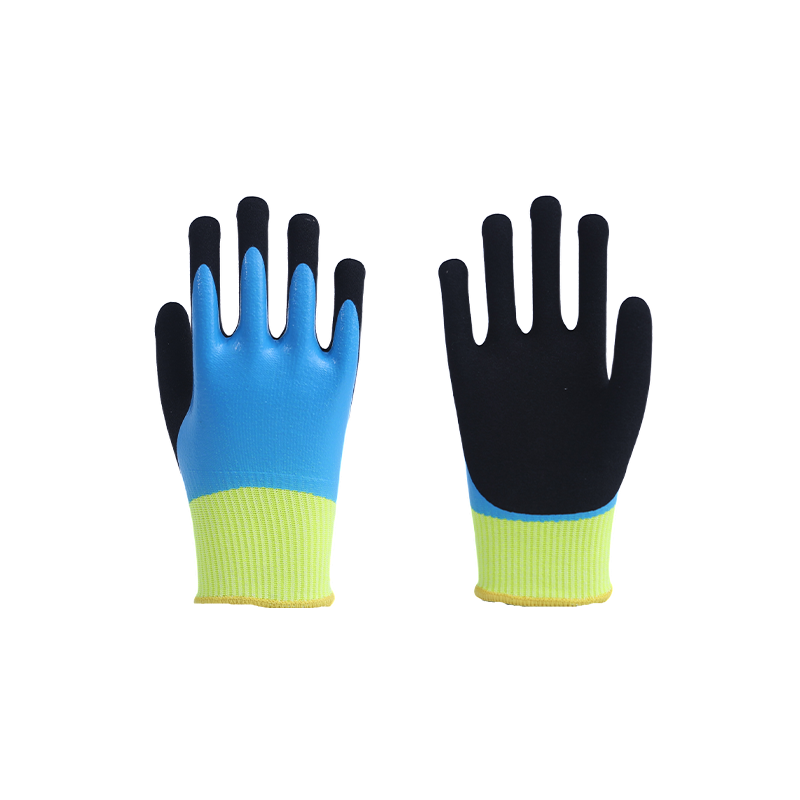
 Sarung Tangan Kerja Tahan Potongan Lelas Terendam Penuh Untuk sentuhan kasar di samping tepi tajam, tapak tangan yang direndam sepenuhnya dan tapak bertetulang dibentangkan untuk memanjangkan hayat sarung tangan sebelum pesanan pukal. Lihat Produk →
Bahan celup tidak boleh ditukar ganti merentas rangkaian produk, dan pilihan nitril, lateks atau PU mempengaruhi cengkaman basah, kelembutan dan kos dengan cara yang berbeza. Melihat dengan lebih dekat prestasi setiap penurunan adalah berbaloi dengan masa membaca sebelum pesanan pukal ditandatangani.
Bandingkan pilihan celupan nitril, lateks dan PU sebelum anda membuat pesanan pukal .
Bahaya Kesan dan Remuk di Sekitar Brek Tekan dan Gunting
Rintangan potong tidak mengatakan apa-apa tentang kesan. Bahagian boleh menendang belakang brek tekan, potong boleh mendarat pada buku jari, dan seekor domba jantan boleh menutup pada jari. Perlindungan belakang tangan adalah jawapannya, dan ia digredkan secara berasingan. ANSI/ISEA 138 menyusun sarung tangan hentaman dari tahap 1 hingga tahap 3 dengan daya puncak yang dihantar melalui kawasan buku jari, dengan tahap 3 paling pelindung pada kira-kira di bawah 4 kN, berbanding di bawah 9 kN untuk tahap 1.
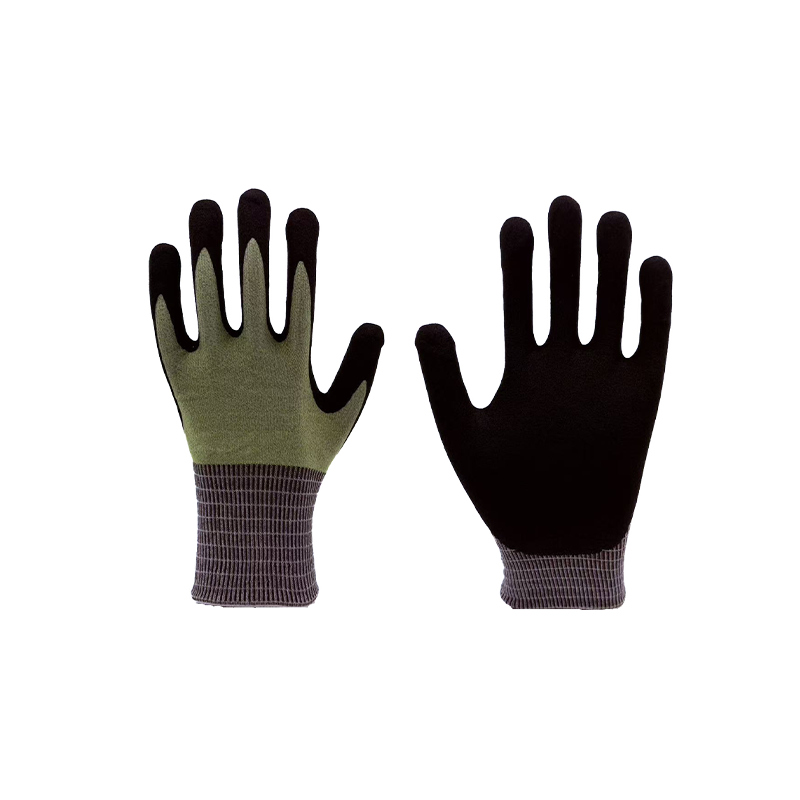
Menggabungkan pelapik tahan potong dengan TPR beracuan di belakang tangan melindungi kedua-dua risiko dalam satu sarung tangan, yang penting pada brek tekan dan stesen ricih di mana pengendali tidak akan menukar sarung tangan antara tugas.
 Sarung Tangan Keselamatan Menyerap Kejutan TPR Tahan Potong A6 Menggabungkan pelapik tahan potong A6 dengan perlindungan belakang tangan TPR yang dibentuk, sesuai untuk stesen berisiko impak di mana pengendali menyimpan sepasang. Lihat Produk →
Pelapik impak memang mengurangkan fleksibiliti dan menambah kehangatan, jadi ia tergolong dalam stesen di mana impak adalah bahaya sebenar dan bukannya pada setiap pasangan di loji.
Fit, Saiz dan Panjang Cuff Tentukan Sama ada Penarafan Digunakan
Sarung tangan dengan aras potongan yang betul dan muat yang salah tidak melindungi sesiapa, kerana ia tertanggal.
- Sarung tangan longgar menangkap burr dan ditarik dari tangan; sarung tangan yang ketat menyebabkan keletihan dan terputus di pergelangan tangan pada penghujung syif.
- Pergelangan tangan bersatu mengekalkan ketangkasan untuk kerja bangku. Cuff yang lebih panjang, sekitar 35 cm, sesuai dengan minyak dalam atau sentuhan kimia dan melindungi lengan bawah.
- Kelim cuff adalah titik tangkapan biasa. Burr yang menjerut kelim memutarkan seluruh sarung tangan dan mendedahkan tapak tangan.
- Kehausan salutan adalah tanda pertama penggantian. Setelah salutan tapak tangan haus, prestasi potong menurun dengan cepat sebagai pil pelapik.
- Pembentukan haba penting pada musim panas. Memutar dua pasang setiap operator setiap syif memastikan pelapik tetap kering dan sarung tangan digunakan.
- Jika pekerja menanggalkan sarung tangan untuk mengambil pengikat kecil, kesesuaian atau ketangkasan yang salah, bukan pekerja.
Senarai Semak Perolehan untuk Pengurus Keselamatan
- Petakan setiap tugas kepada bahaya sebenar: jenis tepi, minyak, haba, hentaman, sentuhan kimia.
- Tetapkan tahap pemotongan setiap kumpulan tugas dan bukannya satu tahap untuk keseluruhan loji.
- Minta keputusan ISO 13997 atau TDM dalam daya gram atau newton, bukan sahaja huruf atau nombor.
- Periksa penilaian lelasan dan cengkaman di samping rating potong.
- Pesan dua saiz bagi setiap krew dan jalankan percubaan tingkat dua minggu sebelum pembelian pukal.
- Sahkan panjang cuff dan salutan untuk stesen yang berminyak, basah atau terdedah kepada bahan kimia.
- Bandingkan kekerapan penggantian dan masa pendahuluan, bukan sahaja harga unit sedozen.
- Tanya tentang saiz tersuai, penjenamaan dan pembungkusan jika anda bercadang untuk menyeragamkan merentas tapak.
Kebanyakan masalah spesifikasi adalah lebih murah untuk diperbaiki sebelum kapal kontena pertama daripada selepas. Jika senarai tugasan anda termasuk gabungan tepi tajam, helaian berminyak dan stesen hentaman, adalah wajar menguji spesifikasi terhadap sampel sebenar terlebih dahulu. Hantar senarai tugas anda dan minta sebut harga jadi aras potongan, salutan dan panjang cuff boleh dipadankan dengan stesen yang sebenarnya anda jalankan.
Soalan Lazim
Adakah sarung tangan A5 cukup untuk kerja brek tekan?
Biasanya untuk risiko pemotongan, tetapi tidak selalu untuk risiko impak. Stesen brek tekan selalunya memerlukan tahap potongan A5 atau A6 digabungkan dengan perlindungan hentaman ANSI/ISEA 138 pada bahagian belakang tangan.
Adakah sarung tangan tahan potong juga menghentikan tusukan?
Tidak, rintangan tusukan diuji secara berasingan. Pelapik yang menahan bilah gelongsor mungkin masih membiarkan kepingan nipis dan bergerigi terputus. Untuk tong sampah, periksa prestasi tusukan serta tahap pemotongan.
Bolehkah satu jenis sarung tangan menutupi keseluruhan kedai fabrikasi?
Ia boleh ditentukan dengan cara itu, tetapi kosnya adalah ketangkasan pada tugas ringan dan perlindungan pada tugas berat. Dua atau tiga peringkat yang meliputi pemeriksaan, pengendalian am dan kerja sekerap biasanya akan lebih murah secara keseluruhan.
Berapa kerap sarung tangan tahan potong harus diganti?
Apabila salutan tapak tangan haus, apabila pil pelapik atau tersangkut, atau selepas terkena bahan kimia yang memecahkan gentian. Potong prestasi menurun dengan haus, jadi A5 yang haus bukan A5.
Memadankan tahap pemotongan pada setiap stesen, memeriksa cengkaman dan lelasan di sebelahnya, dan mengesahkan kesesuaian pada anjakan sebenar meliputi hampir setiap mod kegagalan dalam fabrikasi logam. Mulakan dengan bahaya, kemudian pilih sarung tangan, bukannya sebaliknya.