

Apabila sekumpulan sarung tangan tahan potong gagal pada barisan pengeluaran pelanggan, kosnya jarang terhad kepada inventori yang ditolak. Masa pengeluaran yang hilang, jurang pematuhan keselamatan dan beban penyumberan semula bertambah dengan cepat. Daripada kerja kami sebagai pengeluar sarung tangan pelindung yang mengendalikan kilang kami sendiri di Rugao, Jiangsu, punca kebanyakan kegagalan penghantaran bukanlah reka bentuk sarung tangan yang cacat, tetapi pautan yang hilang antara sampel yang diperakui dan penghantaran volum. Audit kilang sarung tangan tahan potong yang berdisiplin dan sistem kawalan kualiti yang berfungsi wujud untuk menutup jurang itu. Kesimpulannya adalah mudah: audit kilang untuk konsistensi, bukan untuk satu sampel yang mengagumkan.
Mengapa Audit Kilang Bermaksud Lebih Daripada Ujian Makmal
Piawaian seperti ANSI/ISEA 105 dan EN 388 menerangkan perkara yang boleh dilakukan oleh sarung tangan di bawah keadaan makmal. Mereka tidak menjamin bahawa seribu pasangan seterusnya akan berkelakuan dengan cara yang sama. Audit kilang menjawab soalan yang berbeza: bolehkah pengeluar ini mengulangi prestasi yang diperakui pada volum?
Audit berstruktur menyemak prosedur yang didokumenkan, rekod penentukuran mesin dan tempat pemeriksaan yang ditetapkan. Ia juga mendedahkan bagaimana kilang bertindak balas apabila sesuatu tidak sesuai spesifikasi. Sebuah kemudahan yang menimbang sarung tangan semasa mengait, sebagai contoh, menangkap hanyutan ketegangan benang sebelum ia menjejaskan produk siap. Kemudahan yang hanya menguji pada akhirnya menemui masalah selepas bahan dan tenaga kerja telah dibelanjakan.
Dalam kilang yang diurus dengan baik, isu kualiti dapat dikesan lebih awal. Carta di bawah menunjukkan taburan tipikal di mana kecacatan yang akhirnya menjejaskan sarung tangan siap dikesan pertama kali merentas aliran pengeluaran.
Bahagian kecacatan sarung tangan tahan potong pertama kali dikesan pada setiap peringkat pemeriksaan (corak ilustrasi).
Bidang Utama yang Perlu Dilindungi dalam Audit Kilang Sarung Tangan Tahan Potong
Audit yang berkesan mengesan rantaian nilai daripada gentian ke karton yang dibungkus. Pembeli harus menyusun lawatan di sekitar empat bidang teras: bahan masuk, mengait, mencelup atau menyalut dan pemeriksaan akhir. Setiap kawasan mempunyai kriteria penerimaan sendiri dan mod kegagalannya sendiri.
| Kawasan audit | Mata pengesahan | Kesan pengeluaran |
|---|---|---|
| masuk material | Jenis gentian dan penolakan, rekod kumpulan kompaun salutan, sijil pembekal | Penggantian benang mengubah prestasi pemotongan walaupun label kekal sama |
| mengait process | Tolok mesin, ketumpatan jahitan, selang pensampelan berat sarung tangan | Hanyutan ketegangan kecil menjejaskan integriti sarung tangan yang lancar dan skor pemotongan akhir |
| Mencelup atau menyalut | Kelikatan buburan, masa tinggal, profil suhu ketuhar, tempoh penyembuhan | Salutan thickness and adhesion drive grip, abrasion, and measured cut performance |
| Akhir inspection | Persampelan rintangan potong, pemeriksaan dimensi, pemeriksaan visual dan pelabelan | Mengesahkan tingkah laku kelompok sebelum pembungkusan dan penghantaran |
Laporan audit harus merekodkan apa yang diperhatikan di setiap pintu masuk, bukan hanya sama ada kilang mempunyai manual kualiti. Ujian amalinya mudah: bolehkah operator di setiap stesen menerangkan kriteria penerimaan tanpa membaca poster dinding?
Piawaian Rintangan Potong: Perkara yang Perlu Disahkan oleh Audit
Rintangan potong bukan satu nombor. Pembeli Amerika Utara bergantung pada ANSI/ISEA 105, yang menyenaraikan prestasi dari A1 hingga A9. Pembeli Eropah menggunakan EN 388, yang melaporkan skala berangka dari tahap 1 hingga 5. Kedua-dua sistem menggunakan prinsip ujian yang berbeza, jadi sarung tangan yang berprestasi baik di bawah satu standard mungkin berkelakuan berbeza di bawah yang lain. Audit harus mengesahkan piawaian mana yang diperakui oleh kilang dan sama ada laporan ujian itu meliputi barisan pengeluaran semasa.
| Aspek | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Potong skala tahap | A1 hingga A9 | Tahap 1 hingga 5 |
| Prinsip ujian | Tomodynamometer, mengukur gram daya pemotongan | Ujian rampasan kuasa, mengukur indeks potong terhadap bilah berputar |
| Spesifikasi industri biasa | A4 hingga A6 untuk pengendalian logam dan kaca | Tahap 3 hingga 5 untuk pendedahan setanding |
| Laporkan liputan | Sarung tangan dan kadangkala penuh | Pelbagai sampel dari kawasan sarung tangan yang berbeza |
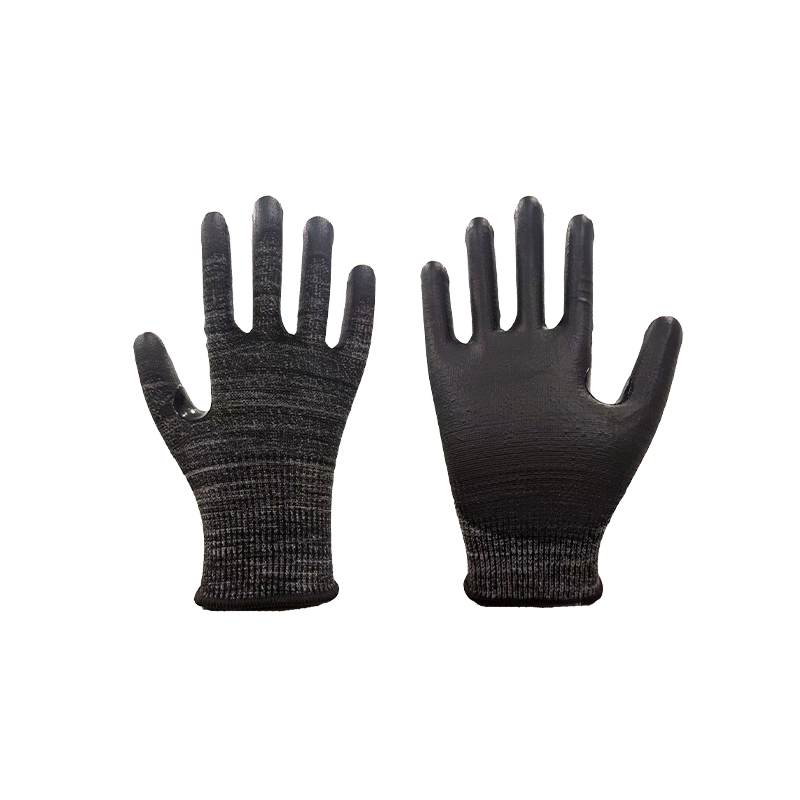
Apabila spesifikasi memerlukan rintangan potong A5, kilang sepatutnya dapat menunjukkan laporan ujian daripada barisan pengeluaran yang sama sedang diaudit, bukan hanya sampel yang dihantar ke makmal beberapa bulan lebih awal. Contoh yang baik bagi tahap ini ialah sarung tangan tahan potong berprestasi tinggi kelabu 13-tolok A5, item teras dalam rangkaian kami sendiri. Sebelum mengunci spesifikasi, pembeli juga harus memahami perbezaan antara terminologi tahan potong dan tahan potong, topik yang diliputi dalam kami panduan industri .
 Sarung Tangan Tahan Potong Berprestasi Tinggi 13-Tolok A5 Kelabu Sarung tangan rajutan corak laici dengan salutan buih nitril ini menawarkan perlindungan potongan EN388 Level E, mengimbangi fleksibiliti, cengkaman dan rintangan haus untuk tugas ketepatan dan logistik. Lihat Produk →
Titik Kawalan Kualiti Merentasi Aliran Pengeluaran
Kawalan kualiti dalam kilang sarung tangan tahan potong haruslah urutan pintu, bukan satu ujian akhir. Pusat pemeriksaan berikut adalah minimum untuk rantaian bekalan yang boleh dipercayai:
- Pemeriksaan bahan masuk: sahkan jenis gentian, penolakan, dan kompaun salutan terhadap spesifikasi pembelian.
- Pensampelan proses mengait: ukur berat sarung tangan dan ketumpatan jahitan pada selang masa tetap untuk mengesan hanyut mesin.
- Pemeriksaan aplikasi salutan: pantau kelikatan buburan, masa mencelup dan suhu pengawetan.
- Ujian rintangan potong: jalankan sampel pengeluaran terhadap standard yang berkaitan secara berjadual.
- Pengesahan dimensi dan jahitan: panjang semak, gaya manset dan sebarang binaan jahitan.
- Pemeriksaan visual dan pembungkusan akhir: susun sarung tangan yang rosak dan sahkan ketepatan label.
Setiap pintu mesti mempunyai pelan persampelan yang ditetapkan. Kilang yang menguji sepasang setiap kelompok tidak melaksanakan kawalan kualiti; ia sedang melakukan isyarat. Carta di bawah menunjukkan taburan biasa kecacatan yang diperhatikan semasa pemeriksaan akhir merentasi pengeluaran sarung tangan tahan potong bersalut.
- Salutan voids 30%
- Sisihan dimensi 25%
- Cacat jahitan atau rajutan 20%
- Pencemaran permukaan 15%
- Lain-lain 10%
Kualiti Salutan dan Penamat: Separuh Kedua Cerita
Salutan tapak tangan sering membezakan sarung tangan yang hanya tahan potong daripada yang praktikal untuk dipakai melalui syif penuh. Kimia salutan, kelikatan, masa tinggal, dan profil penawar semuanya mempengaruhi cengkaman, rintangan lelasan, dan prestasi pemotongan yang diukur akhir. Audit harus mengesahkan bahawa parameter ini didokumenkan untuk setiap produk dan diikuti pada rekod pengeluaran.
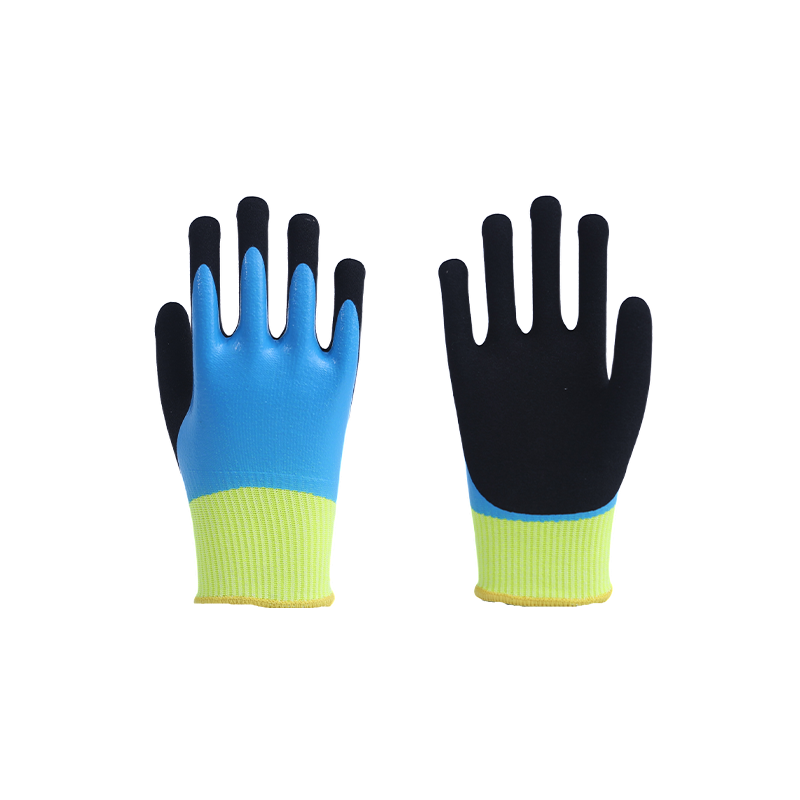
Untuk aplikasi yang menggabungkan pendedahan bilah dengan permukaan kasar atau bahagian berminyak, strategi salutan mengubah ekonomi sarung tangan. Sarung tangan pelelas terendam sepenuhnya tahan potongan kami ialah contoh yang relevan: benang HPPE asas memberikan penarafan potongan, manakala salutan kasar membawa hayat haus. Jika aplikasi salutan tidak dikawal, pembeli mewarisi sarung tangan yang gagal dalam perkhidmatan awal.
 Sarung Tangan Pelelas Rendam Penuh Tahan Potong Sarung tangan fros celup penuh 15-tolok yang menggabungkan HPPE, gentian kaca dan poliester untuk potongan A4 dan rintangan lelasan Tahap 4, sesuai untuk pengendalian permukaan berminyak atau kasar. Lihat Produk →
Bendera Merah dalam Audit Kilang Sarung Tangan Tahan Potong
- Label yang menyenaraikan standard pensijilan tanpa laporan ujian yang sepadan untuk barisan pengeluaran sebenar.
- Tiada kebolehkesanan kelompok: kilang tidak boleh memautkan kumpulan siap ke rekod bahan masuknya.
- Stesen pemeriksaan tanpa kriteria lulus atau gagal yang ditetapkan.
- Parameter salutan yang dilaraskan oleh pengalaman operator dan bukannya tetapan proses yang didokumenkan.
- Potong peralatan ujian yang tidak pernah ditentukur atau tidak mempunyai rekod penentukuran.
- Jawapan yang berbeza tentang kekerapan pensampelan daripada kakitangan jualan, pengeluaran dan kualiti.
Satu bendera merah tidak semestinya membatalkan kelayakan sebuah kilang, tetapi dua atau lebih harus dianggap sebagai isyarat amaran yang jelas.
Apabila Audit Mendedahkan Keupayaan Pengilangan Termaju
Pembeli yang memerlukan perlindungan melebihi A5 selalunya mencari benang komposit, perlindungan hentaman atau tetulang sawit berbilang lapisan. Binaan ini menambahkan kerumitan pada mengait, membentuk dan pemeriksaan. Audit harus meneliti cara kilang mengendalikan kerumitan itu, kerana disiplin yang sama digunakan untuk produk yang lebih ringkas.
Sarung tangan tahan potong A6 dengan penyerapan hentakan TPR, contohnya, memerlukan langkah pengacuan dan pemeriksaan visual untuk penjajaran pad selepas pemasangan. Jika kilang menunjukkan pengeluaran terkawal pada tahap kerumitan ini, garisan sarung tangan tahan potong asasnya berkemungkinan mengikut disiplin kualiti yang sama.
 Sarung Tangan Menyerap Kejutan TPR Tahan Potong A6 Menampilkan pelapik 18-tolok dengan gentian tungsten untuk rintangan potongan A6, jalur hentaman TPR dan pelapik sawit, sarung tangan ini sesuai dengan operasi kerja logam dan menyelamat berisiko tinggi. Lihat Produk →
Audit bukan acara sekali sahaja. Selepas audit berjaya, pembeli dan kilang harus bersetuju tentang kekerapan pensampelan, piawaian dokumentasi dan saluran komunikasi. Gelung kawalan kualiti yang berterusan itulah yang menjadikan kilang yang baik menjadi pembekal yang boleh dipercayai.
Kami mengikuti prinsip ini merentasi barisan pengeluaran kami sendiri di Jiangsu dan mengalu-alukan pembeli yang ingin mengesahkan proses itu sendiri. Jika anda mempunyai soalan tentang prosedur ujian kami atau ingin membincangkan rancangan audit, pasukan kami boleh dihubungi melalui halaman kenalan .
Soalan Lazim
Apakah perbezaan antara audit kilang dan pemeriksaan kualiti?
Audit menilai keseluruhan sistem kilang: prosedur, dokumentasi, kebolehkesanan dan kawalan proses. Pemeriksaan mengesahkan bahawa kumpulan tertentu memenuhi spesifikasi yang dipersetujui. Kedua-duanya diperlukan untuk mendapatkan sumber sarung tangan tahan potong yang boleh dipercayai.
Berapa kerapkah kilang sarung tangan tahan potong perlu diaudit?
Sekurang-kurangnya, setahun sekali untuk pembekal yang ditubuhkan, dan sebelum pesanan besar pertama untuk pembekal baru. Perubahan garis besar, pemerolehan atau kadar ketidakpatuhan yang tinggi harus mencetuskan audit tambahan.
Adakah audit kilang menjamin bahawa setiap sarung tangan tahan potong?
Tiada audit boleh menjamin setiap unit. Audit yang dijalankan dengan baik mengurangkan risiko dengan mengesahkan bahawa proses pengeluaran mampu, peralatan ditentukur, dan pelan pensampelan cukup agresif untuk menangkap hanyut sebelum penghantaran.
Tahap rintangan potong yang manakah harus saya nyatakan untuk pengendalian logam?
Untuk kepingan logam ringan dan pemasangan am, A4 hingga A5 ialah julat biasa. Untuk pengecapan berat, pengendalian kaca dan tepi terdedah yang tajam, A6 dan ke atas adalah lebih sesuai. Audit harus mengesahkan bahawa kaedah ujian kilang sepadan dengan tahap sasaran anda.